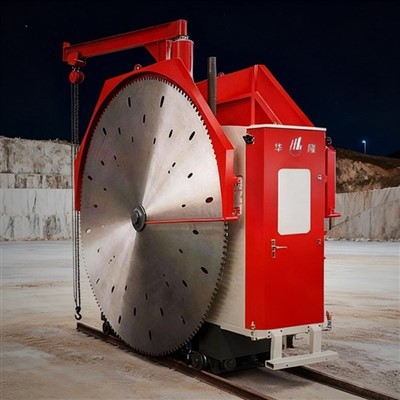
ٹون ایج پالش کرنے والی مشینیں کاؤنٹر ٹاپس، ماربل اور گرینائٹ کی گہری پروسیسنگ کے لیے بنیادی پروسیسنگ کا سامان ہیں۔ ایک اکائی سالوں تک فیکٹری کی پیداواری صلاحیت کو سپورٹ کرتی ہے، اور مینوفیکچرر کی طاقت براہ راست پروسیسنگ کی درستگی، ناکامی کی شرح اور فروخت کے بعد کی قیمتوں کا تعین کرتی ہے۔ بہت سے پروسیسنگ پلانٹس صرف قیمتوں کا موازنہ کرتے ہیں اور OEM اسمبلڈ مشینوں کو خریدتے ہیں، جس کی وجہ سے ایج چپنگ، مشین وائبریشن، درستگی میں کمی اور ماخذ اسپیئر پارٹس کو مشکل-سے یہ مسائل آرڈر کی ترسیل میں تاخیر کرتے ہیں اور پتھر کے مواد کو ضائع کرنے کا سبب بنتے ہیں۔ یہ گائیڈ آپ کو سکھاتا ہے کہ پتھر کے کنارے پالش کرنے والی مشین مینوفیکچررز کو پانچ اہم جہتوں سے درست طریقے سے اسکرین کیا جائے: ڈیمانڈ میچنگ، مینوفیکچرر کی سخت طاقت، سامان کی کوالٹی، -فروخت کے بعد سروس سسٹم اور سائٹ کا فیکٹری معائنہ۔

1. اپنی پیداواری ضروریات کو واضح کریں۔
مینوفیکچرر کا انتخاب کرتے وقت قیمت کی انکوائری آپ کا پہلا قدم نہیں ہونا چاہیے۔ خریدے گئے سامان کی زیادہ گنجائش یا ناکافی آؤٹ پٹ سے گریز کرتے ہوئے، آپ کو پہلے اپنے اصل پیداواری منظرناموں کی وضاحت کرنے کی ضرورت ہے تاکہ سپلائرز کو غیر مماثل پروڈکٹ لائنز کے ساتھ فلٹر کریں۔
عمل کرنے کے لئے پتھروں کی اقسام
بنیادی طور پر سنگ مرمر اور نرم پتھروں کی پروسیسنگ کرنے والی فیکٹریوں کے لیے: معیاری ملٹی-سر سیدھے کنارے پالش کرنے والی مشینیں قابل قبول ہیں۔
گرینائٹ اور کوارٹج پتھر پر توجہ مرکوز کرنے والے مینوفیکچررز کے لیے: مماثل موٹر پاور اور مضبوط فریم کی تعمیر کے ساتھ ماڈل منتخب کریں۔ خراب فریم کوالٹی طویل مدتی آپریشن کے دوران آسانی سے خرابی اور کمپن کا باعث بنتی ہے، جس کے نتیجے میں سطحیں ناہموار چمکتی ہیں۔
روزانہ آؤٹ پٹ اور آٹومیشن کی ضروریات
روزانہ درجنوں سلیبس پر کارروائی کرنے والی چھوٹی ورکشاپیں: نیم-خودکار سنگل-ہیڈ ایج پالش کرنے والے کافی ہیں۔
درمیانی- والیوم پروڈکشن لائنز: 8 ہیڈ ایج پالش کرنے والی مشینیں تجویز کی جاتی ہیں۔
بلک انجینئرنگ آرڈرز کے ساتھ بڑی کاؤنٹر ٹاپ فیکٹریاں: CE سرٹیفیکیشن کے ساتھ CNC خصوصی-شکل کی مکمل خودکار ایج پالش کرنے والی مشینیں فراہم کرنے والے مینوفیکچررز کو ترجیح دیں۔
ایج پروفائلنگ کے تقاضے
اگر آپ کو صرف سادہ سیدھے کناروں اور 45 ڈگری چیمفرز کی ضرورت ہے: یونیورسل سیدھے کنارے والی مشینوں میں مہارت رکھنے والے مینوفیکچررز آپ کی ضروریات کو پورا کریں گے۔
اگر رومن ایجز، آرکس، یورپی اسپیشل پروفائلز یا انڈر-ماؤنٹ سنک کٹ آؤٹس کی ضرورت ہے: تصدیق کریں کہ آیا فراہم کنندہ کے پاس CNC کنٹور ایج پالشرز کے لیے آزاد R&D صلاحیت ہے، نیز فارمنگ موڈز اور پروسیسنگ پروگراموں کو حسب ضرورت بنانے کی صلاحیت ہے۔

2. مینوفیکچرر کی بنیادی طاقت کی تصدیق کریں۔
مارکیٹ میں تین قسم کے سپلائرز موجود ہیں: خود مختار پیداوار اور R&D کے ساتھ اصل مینوفیکچررز، چھوٹی OEM اسمبلی ورکشاپس، اور دوسرے-سامان کے دوبارہ فروخت کنندگان۔ ان کی خدمات اور مصنوعات کے معیار میں کافی فرق ہوتا ہے۔ چار معیارات آپ کو قابل اعتماد اصلی مینوفیکچررز کی جلد شناخت کرنے میں مدد کرتے ہیں:
فیکٹری کے احاطے اور گھر میں مکمل{0}}پیداواری صلاحیت
معتبر مینوفیکچررز معیاری ورکشاپوں کے مالک ہیں جن میں کاسٹنگ، فریم مشیننگ، شیٹ میٹل فیبریکیشن، اسمبلی اور کوالٹی انسپکشن شامل ہیں۔ تمام مشینی فریموں اور بستروں کو آؤٹ سورس ڈھیلے اجزاء سے جمع کرنے کی بجائے گھر میں پروسیس کیا جاتا ہے۔
انتباہ: خود مختار کاسٹنگ ورکشاپس کے بغیر فراہم کنندگان جو تمام فریموں کو آؤٹ سورس کرتے ہیں ناکافی ساختی سختی کے ساتھ سامان تیار کرتے ہیں۔
قابلیت اور R&D صلاحیت
لازمی سرٹیفیکیشنز میں بزنس لائسنس، ISO9001 کوالٹی مینجمنٹ سسٹم سرٹیفکیٹ اور EU CE ایکسپورٹ سرٹیفیکیشن شامل ہیں۔ طویل-غیر ملکی تجارت کا تجربہ رکھنے والے مینوفیکچررز کراس-فروخت کے بعد-سیلوز فراہم کر سکتے ہیں جو بیرون ملک کسٹم کلیئرنس کے معیارات کی تعمیل کرتے ہیں۔
نرم طاقت کے لیے، پیٹنٹ اور R&D ٹیمیں چیک کریں: قابل اعتماد سپلائرز مشین کے فریم ڈھانچے اور CNC کنٹرول سسٹمز کے لیے یوٹیلیٹی پیٹنٹ رکھتے ہیں، اور سلیب کی موٹائی اور پتھر کی سختی کی بنیاد پر آلات کے پیرامیٹرز کو بہتر بنانے کے لیے مکمل-مکینیکل اور الیکٹریکل انجینئرز کو ملازمت دیتے ہیں۔
تصدیق شدہ اصلی کسٹمر کیسز
اسی صنعت میں موجودہ کلائنٹس سے سائٹ ورکشاپ ویڈیوز کی درخواست کریں-۔ پتھر کی مشینری کی تیاری میں دس سال سے زیادہ کا تجربہ رکھنے والے مینوفیکچررز کو ترجیح دیں۔
III سازوسامان کی کاریگری اور کوالٹی کنٹرول کا معائنہ کریں (طویل مدتی-پروسیسنگ لاگت کا تعین کرتا ہے)
تمام آلات پر پتھر کے کنارے پالش کرنے والے کے طور پر لیبل لگا ہوا ہے، پھر بھی خام مال اور QC معیارات کی وجہ سے قیمتوں میں دسیوں ہزار کا فرق ہے۔ آرڈر دینے سے پہلے مشین کی لازمی جانچ:
مشین کے فریم کا ڈھانچہ
ہیوی-ڈیوٹی انٹیگرل کاسٹ آئرن بیڈ سرفہرست انتخاب ہیں، جو موٹی اسٹیل پلیٹوں اور مضبوط کراس بیموں کے ساتھ جوڑ کر تیز پیسنے کی رفتار سے کمپن کو ختم کرتے ہیں۔ کمتر مشینوں کو پتلی شیٹ میٹل کے ساتھ ویلڈیڈ کیا جاتا ہے، جس سے آپریشن کے دوران شدید لرزش، لہراتی چمکانے والی سطحیں اور پتھر کے سکریپ کی شرح بہت زیادہ ہوتی ہے۔
بنیادی اجزاء کی ترتیب
پریمیم مینوفیکچررز مشینوں کو معروف برانڈ سروو موٹرز، فریکوئنسی کنورژن سسٹم، ٹھوس کروم-پلیٹڈ گائیڈ کالم اور بھاری-ڈیوٹی واٹر پروف بیرنگ سے لیس کرتے ہیں۔ کم-قیمت والے یونٹس جنرک نمبر-برانڈ موٹرز کو اپناتے ہیں جن میں واٹر پروف کارکردگی نہیں ہوتی ہے۔ گیلے پتھر کی پروسیسنگ ماحول میں موٹریں اکثر جل جاتی ہیں، جس سے دیکھ بھال کے زیادہ اخراجات ہوتے ہیں۔ الیکٹرک کنٹرول سسٹمز کے لیے، آزادانہ طور پر تیار کردہ ٹچ اسکرین PLC سسٹمز کو ترجیح دیں جن میں سادہ آپریشن، ایک کلک پیرامیٹر سیونگ اور خودکار فالٹ الرٹس شامل ہوں۔ پرانی پش-بٹن مشینوں کو پیچیدہ ٹول ایڈجسٹمنٹ کی ضرورت ہوتی ہے اور کارکنوں سے اعلی آپریشنل مہارتوں کی ضرورت ہوتی ہے۔
کوالٹی کنٹرول اور پری{{0}ڈیلیوری جانچ کے طریقہ کار
باضابطہ مینوفیکچررز شپمنٹ سے پہلے مسلسل 48 گھنٹے بغیر لوڈ اور لوڈ ٹیسٹنگ کے ذریعے ہر کنارے پالش کو چلاتے ہیں، چپٹا پن، چمکانے والی چمک، شور کی سطح اور آپریشنل استحکام کا معائنہ کرتے ہیں۔ چھوٹی اسمبلی ورکشاپس ڈیلیوری سے پہلے اسمبلی کے بعد تھوڑی دیر کے لیے مشینوں پر پاور کرتی ہیں، جس کے نتیجے میں کلائنٹس کو آلات موصول ہونے کے بعد بار بار ڈیبگنگ اور خرابی ہوتی ہے۔
حسب ضرورت صلاحیت
اہل فراہم کنندگان درخواست پر پیسنے کے قابل ایڈجسٹ ہیڈ کی مقدار کے علاوہ اختیاری اضافہ-جیسے خودکار خوراک کے نظام، پانی کی گردش فلٹریشن اور دھول ہٹانے والے آلات کی حمایت کرتے ہیں۔ خصوصی-شکل کے کنارے پالش کرنے والے حسب ضرورت پروفائلنگ پروگراموں کی اجازت دیتے ہیں۔ صرف مقررہ معیاری ماڈل فروخت کرنے والے مینوفیکچررز ذاتی نوعیت کے انجینئرنگ آرڈرز کو پورا نہیں کر سکتے۔
3. سائٹ پر- فیکٹری آڈٹ اور لائیو مشین ٹیسٹ – آخری نازک اسکریننگ مرحلہ
آن لائن مواصلت صرف دستاویزات فراہم کرتی ہے۔ سائٹ پر- معائنہ آپ کو تمام چھپی ہوئی خرابیوں سے بچنے میں مدد کرتا ہے۔ فیکٹری وزٹ کے دوران تین اہم کام مکمل کریں:
-مکمل پروڈکشن ورکشاپ کا دورہ کریں جس میں کاسٹنگ، مشیننگ، اسمبلی اور QC پروسیسز کا احاطہ کیا گیا ہے تاکہ آؤٹ سورس شدہ نیم-تیار حصوں کے ڈھیروں کے بغیر گھر کی پیداوار میں-مکمل طور پر تصدیق کی جا سکے۔
-لائیو پیسنے کے ٹیسٹ کے لیے اپنے کثرت سے پروسیس کیے جانے والے ماربل، گرینائٹ یا سنٹرڈ پتھر کے سلیب لائیں۔ بدیہی طور پر چمکانے والی چمک، کنارے کی چپٹی، کنارے کی چپکنے والی حالت، مشین کی کمپن اور پروسیسنگ کی رفتار کو چیک کریں۔
-معاہدے کی تمام شقوں کی واضح طور پر تصدیق کریں: ڈیلیوری لیڈ ٹائم، وارنٹی کی مدت، سیلز کے جوابی وقت کے بعد-اسپیئر پارٹس کی قیمتوں کا تعین اور حسب ضرورت نظر ثانی کی شرائط۔ زبانی وعدوں پر کبھی بھروسہ نہ کریں۔ تمام معاہدوں کو سیلز کنٹریکٹ میں لکھا جانا چاہیے۔
4. حصولی کے نقصانات کا خلاصہ: بچنے کے لیے دو مہنگی غلطیاں
-صرف کم قیمتوں کی بنیاد پر آرڈر دینا: کم-کم لاگت والی مشینیں پتلے فریموں اور عام اجزاء کی خصوصیت رکھتی ہیں۔ سالانہ دیکھ بھال کی فیس کے علاوہ پتھر کے فضلے کے نقصانات ابتدائی قیمت کے فرق سے کہیں زیادہ ہوں گے، جس کی وجہ سے مجموعی آپریٹنگ لاگتیں زیادہ ہوں گی۔
-چھوٹی ورکشاپوں سے خالی وعدوں پر بھروسہ کرنا: چھوٹے اسمبلرز کے پاس تکنیکی مدد کی کمی ہوتی ہے اور سیلز ٹیموں کے بعد- وقف ہوتے ہیں، اور جب سامان کی خرابی ہوتی ہے تو وہ الزام بدل دیتے ہیں۔
نتیجہ
پتھر کے کنارے پالش کرنے والی مشین بنانے والے کا انتخاب کرتے وقت، پیداواری صلاحیت، سامان کے استحکام اور فروخت کے بعد کی ضمانتوں پر توجہ دیں۔ پتھر کی مشینری R&D اور پیداوار کے تجربے اور وافر حقیقی کسٹمر کیسز کے ساتھ اصلی مینوفیکچررز کا انتخاب کریں۔ اپنے پتھر کی اقسام اور پیداواری پیداوار کے ساتھ سازوسامان کے ماڈلز کو میچ کریں، اور سائٹ فیکٹری آڈٹ- پر کروائیں۔ مستحکم، اعلی-معیاری سازوسامان میں سرمایہ کاری تیار شدہ مصنوعات کی پیداوار کو بہتر بناتی ہے، ڈاؤن ٹائم نقصانات کو کم کرتی ہے اور آپ کے پتھر کی پروسیسنگ پلانٹ کے لیے پائیدار پیداواری منافع پیدا کرتی ہے۔